أهم النقاط
- يتراوح طول أسرّة الخط الطويل بين 80 و120 m، بينما يتسع خط الدوّار في صالة أقصر طولها نحو 80 m.
- يمكن لخطوط الدوّار التبديل بين أنواع العوارض باستخدام قوالب مختلفة، حتى خلال وردية واحدة.
- يبلغ طول قضبان نظام الدوّار نحو 2.6 m، بينما يصل طول أسلاك الخط الطويل إلى 120 m، مما يصعّب التعامل معها وتتبعها.
- يحتاج إنتاج الخط الطويل إلى قطع بالمنشار مع غبار ومياه صرف تتطلب المعالجة، أما الصب بنظام الدوّار فلا يتضمن أي قطع.
- يناسب الخط الطويل الإنتاج الأصغر والموحّد باستثمار أقل، بينما يناسب نظام الدوّار الإنتاج الكبير والمتنوع.
في إنتاج العوارض الخرسانية للسكك الحديدية يبرز نظامان رئيسيان: نظام الخط الطويل ونظام الدوّار. لكل طريقة مزاياها وتحدياتها، وفهم هذه الفروق ضروري لاتخاذ قرارات مدروسة في عمليات التصنيع.
1. متطلبات المنشأة والاستثمار
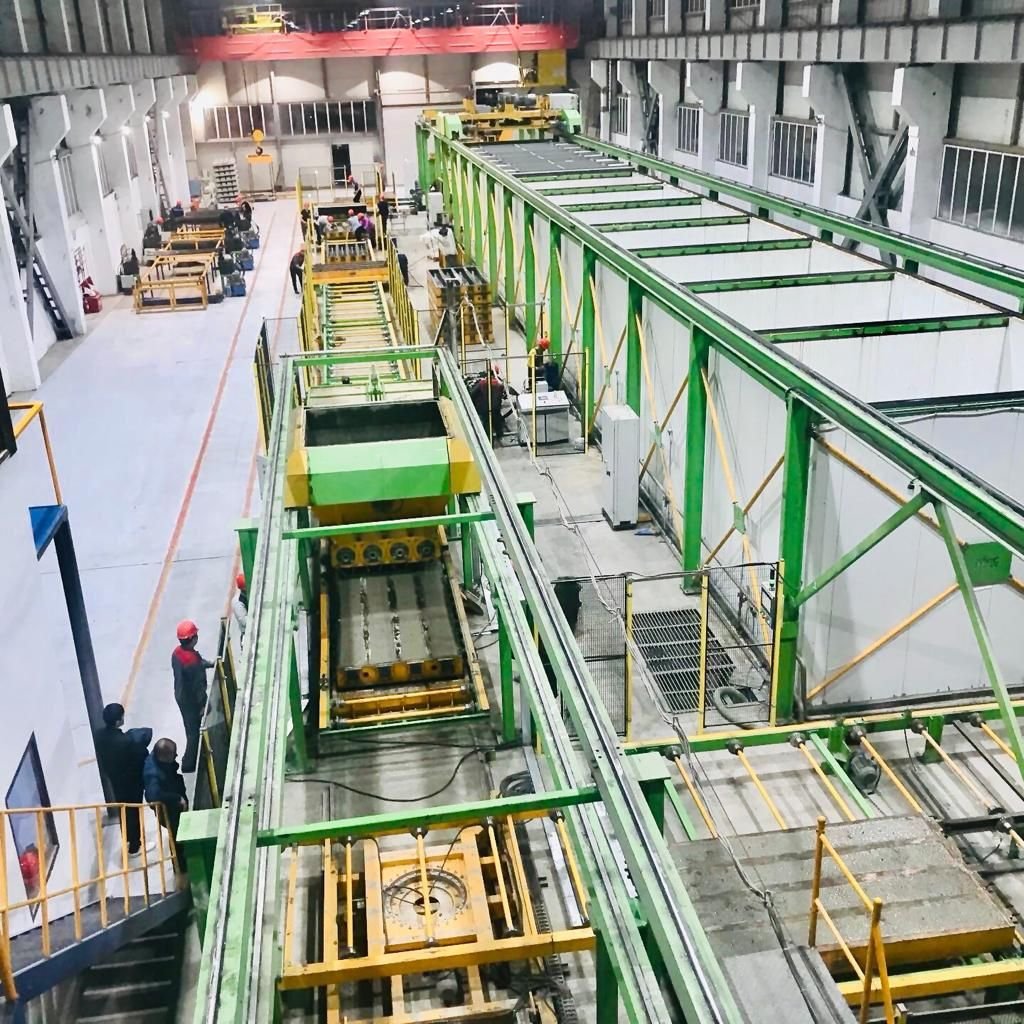
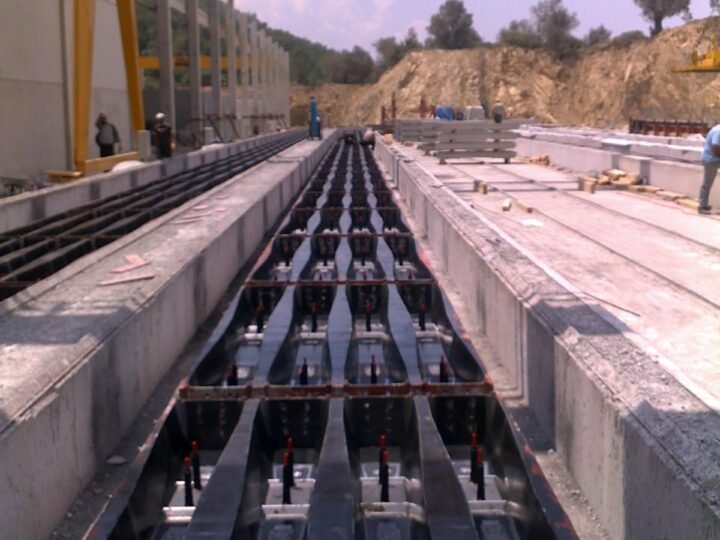
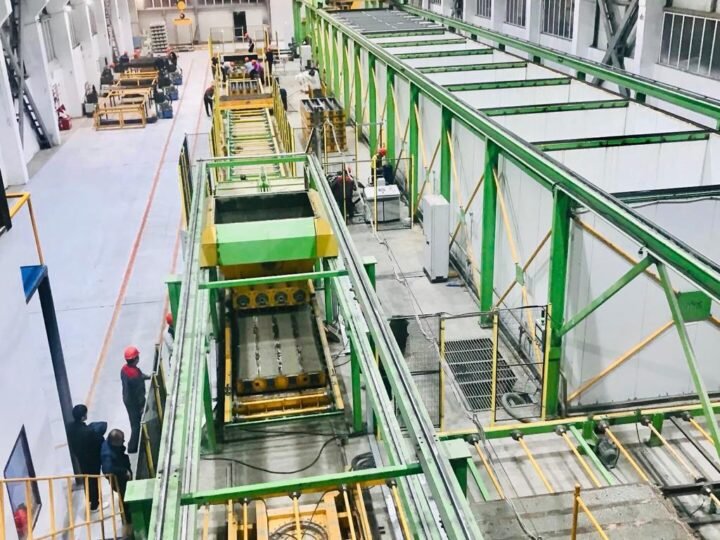
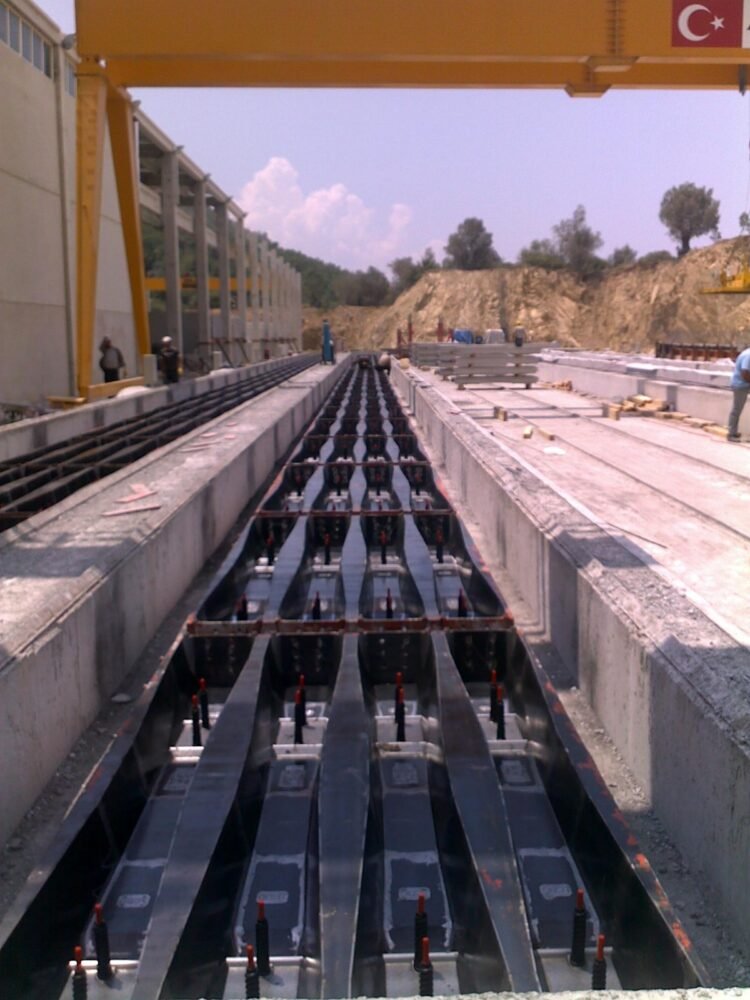
تتطلب طريقة الخط الطويل منشآت أكبر، إذ قد يتراوح طول أسرّة الصب بين 80 و120 مترًا. وغالبًا ما يعني ذلك استثمارًا أوليًا أعلى بسبب الحاجة إلى بنية تحتية واسعة. في المقابل، يعمل نظام الدوّار في مساحات أقصر لا تتجاوز غالبًا نحو 80 مترًا، مما يجعله أكثر كفاءة في استغلال المساحة وأسهل تركيبًا في المواقع المحدودة.
2. المرونة في الإنتاج
من أبرز مزايا نظام الدوّار مرونته. إذ يمكن إنتاج عدة أنواع ومقاسات من العوارض في الوقت نفسه باستخدام قوالب مختلفة، حتى خلال وردية الإنتاج نفسها. أما نظام الخط الطويل فمرونته محدودة، لأن أي تغيير في نوع الإنتاج يتطلب توقفًا طويلًا وتعديلات على الخط بأكمله.
3. إدارة قضبان الفولاذ وتتبعها
في نظام الدوّار تكون قضبان الفولاذ مسبقة الإجهاد أقصر (نحو 2.6 متر)، مما يسهّل إدارتها وتتبعها طوال عملية الإنتاج. ويقلل ذلك من احتمال الأخطاء ويعزز السلامة. أما نظام الخط الطويل فيستخدم قضبانًا فولاذية أطول بكثير (حتى 120 مترًا)، مما يعقّد إدارتها ويزيد من احتمال المخاطر على السلامة.
4. جودة الخرسانة ومتانتها
توفر طريقة الدوّار بيئة مضبوطة تُصب فيها الخرسانة بسرعة في القوالب ثم تُنقل، مما يقلل مخاطر الاهتزاز. ويحافظ ذلك على سلامة الروابط الكيميائية داخل الخرسانة ويحسّن المتانة الإجمالية. في المقابل، يستغرق ملء القوالب في طريقة الخط الطويل وقتًا أطول، مما يعرّض الخرسانة للاهتزازات لفترة ممتدة وقد يؤثر في جودة العارضة.
5. كفاءة الإنتاج
يتميز نظام الدوّار بدرجة عالية من الأتمتة، ويمكنه إنتاج ما يصل إلى 1,500 عارضة يوميًا في بعض التكوينات. وهذه الكفاءة تجعله مناسبًا للإنتاج واسع النطاق وعالي السرعة. أما نظام الخط الطويل، وإن كان يتطلب استثمارًا أوليًا أقل، فإن معدل إنتاجه أبطأ عادةً ويحتاج إلى تدخل يدوي أكبر، لا سيما في قطع الخرسانة والتشطيب.
6. الاعتبارات البيئية واعتبارات السلامة
ينتج عن قطع الخرسانة في نظام الخط الطويل غبار ومياه صرف، مما يستلزم الاستثمار في حلول معالجة بيئية للحد من التلوث. ولا توجد هذه المشكلة في نظام الدوّار لأنه لا يتطلب أي قطع. إضافة إلى ذلك، تؤدي دورات الإنتاج الأقصر والطابع الآلي لـطريقة الدوّار إلى خفض مخاطر السلامة في مكان العمل، مما يجعلها خيارًا أكثر ملاءمة للبيئة وللعاملين.
الخلاصة
لكل من طريقة الدوّار وطريقة الخط الطويل مكانها في إنتاج العوارض الخرسانية للسكك الحديدية. يتفوق نظام الدوّار في المرونة والأتمتة والسلامة البيئية، مما يجعله مناسبًا لخطوط الإنتاج الكبيرة والمتنوعة. أما نظام الخط الطويل فهو أنسب للعمليات الأصغر التي تركز على منتجات موحدة وتملك قدرة استثمارية أقل. وينبغي أن يعتمد الاختيار بين الطريقتين على متطلبات حجم الإنتاج والمرونة والاستثمار المتاح.
الأسئلة الشائعة
أي مصنع عوارض يحتاج إلى مساحة أقل؟
يتسع خط الدوّار عادةً في صالة طولها نحو 80 m، بينما يمتد طول أسرّة الخط الطويل من 80 إلى 120 m.
أي الطريقتين تحتاج إلى استثمار أقل؟
يحتاج مصنع الخط الطويل عادةً إلى استثمار أولي أقل في الآلات، لكنه يتطلب عملًا يدويًا أكثر وقطعًا بالمنشار وصالة أطول.
هل يمكن لمصنع واحد إنتاج عدة أنواع من العوارض؟
يستطيع مصنع الدوّار إنتاج عدة أنواع ومقاسات باستخدام قوالب مختلفة، حتى خلال الوردية نفسها. أما تغيير النوع على سرير الخط الطويل فيتطلب توقفًا طويلًا.