مصنع إنتاج عوارض خرسانية بنظام الكاروسيل
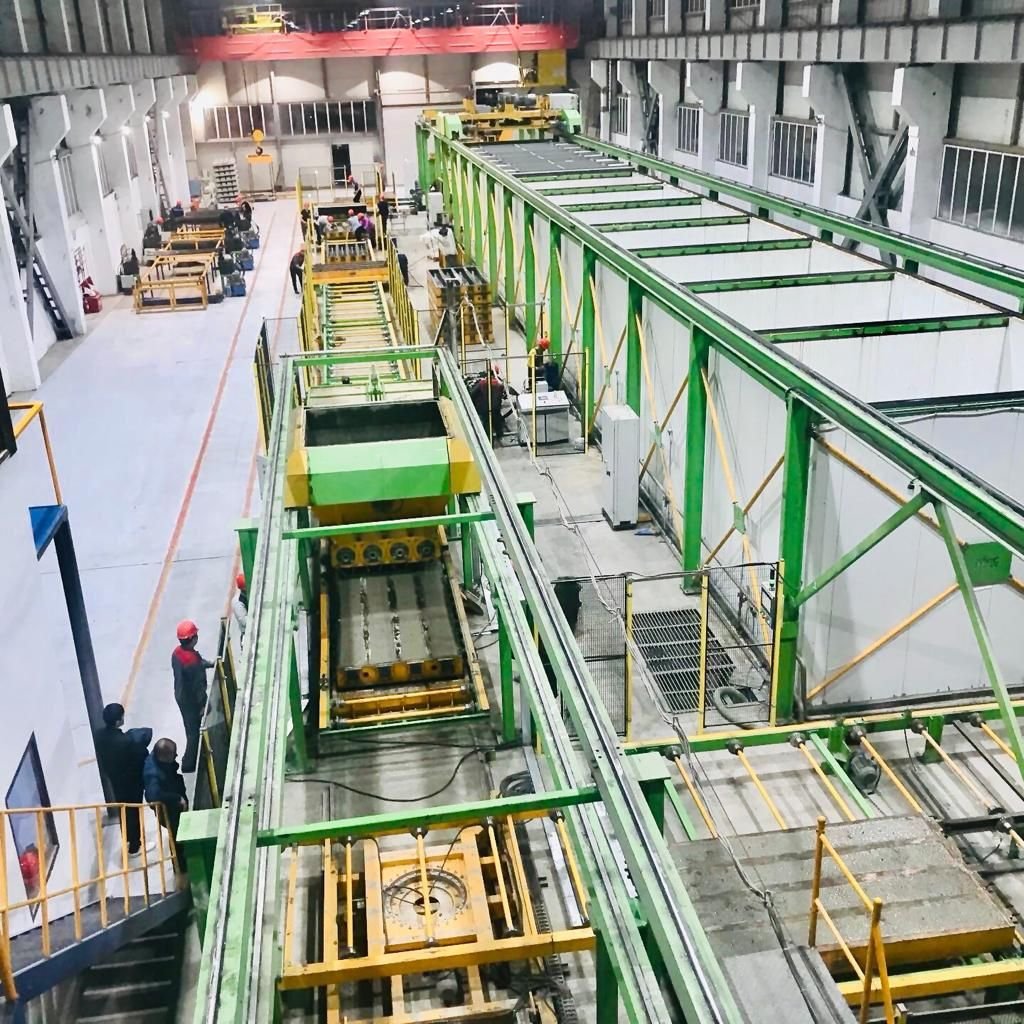
في مصنع الكاروسيل تنتقل قوالب العوارض عبر محطات ثابتة للتنظيف والشد والصب والمعالجة وفك القوالب. يناسب الإنتاج عالي الحجم للعوارض مسبقة الإجهاد، ويمكن تشغيل أنواع مختلفة من العوارض على الخط نفسه.
- طريقة الإنتاج
- كاروسيل، قوالب متحركة
- عدد العوارض في القالب
- 4 (عادةً)
- التصميم وفق
- EN, AREMA, GOST
- الإجهاد المسبق
- قضبان ملولبة مشدودة مسبقاً
- الطاقة الإنتاجية
- تُحدَّد لكل مشروع
كيف يعمل مصنع الكاروسيل
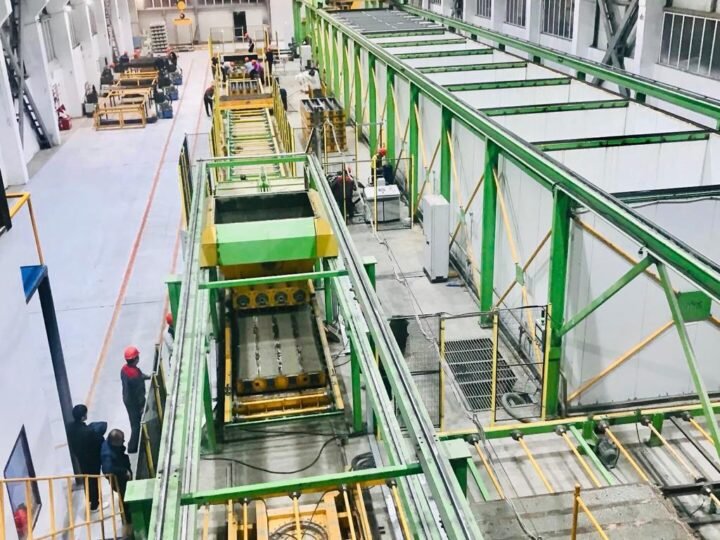
في مصنع الكاروسيل تتحرك القوالب بينما تبقى محطات العمل في مكانها. تدور قوالب العوارض على سيور ناقلة عبر تسلسل ثابت: تنظيف القوالب وتزييتها، ثم وضع قضبان الإجهاد المسبق وشدّها، ثم الصب والهز، ثم المعالجة في غرفة مسخّنة، ثم فك الشد، وأخيراً رفع القالب وقلبه لإخراج العوارض الجاهزة.
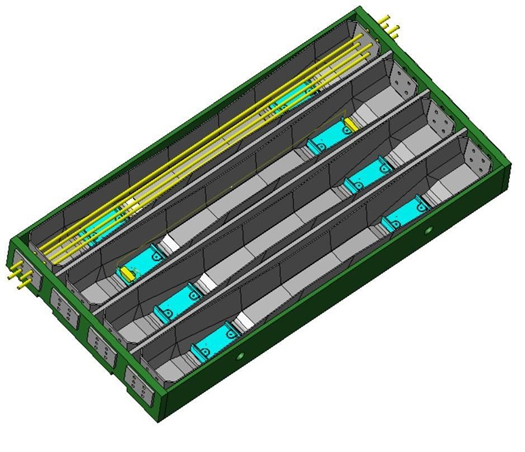
يحمل كل قالب عادةً أربع عوارض. تُثبَّت قضبان الإجهاد المسبق ذات الأطراف الملولبة من أحد طرفيها بمحور ربط، وتُشَدّ من الطرف الآخر بمحور شد، ثم تُقفَل بصواميل ترتكز على القالب. وتوفّر القضبان المضلعة أو ذات المقطع المشكّل ترابطاً متيناً بين الفولاذ والخرسانة ونقلاً جيداً للقوة.
لماذا يختار المشترون خط الكاروسيل
- المرونة. يمكن إنتاج عدة أنواع ومقاسات من العوارض بقوالب مختلفة، حتى خلال الوردية نفسها.
- قضبان قصيرة وتتبّع سهل. يبلغ طول قضبان الإجهاد المسبق نحو 2.6 m، وهي أسهل كثيراً في المناولة والتتبّع من الكابلات الطويلة في خط الإنتاج الطويل.
- مساحة مدمجة. يتسع الخط في صالة أقصر من تلك التي يحتاجها مصنع الخط الطويل.
- دون قطع بالمنشار. تُصَبّ العوارض كلٌّ على حدة، فلا يوجد غبار قطع أو مياه صرف تحتاج إلى معالجة.
- جودة ثابتة. تحافظ درجة الأتمتة العالية على تجانس الأبعاد والمقاومة.
مصمَّم وفق تصميم العارضة لديك
تختلف تصاميم العوارض حسب البلد والاستخدام. تُصمَّم القوالب ثلاثية الأبعاد بناءً على رسم العارضة الذي تقدّمه ووفق المواصفة المعتمدة، مثل EN أو GOST أو AREMA.
كيف يعمل الخط
تنظيف القوالب وتزييتها
تُنظَّف القوالب العائدة وتُطلى بمادة فصل.
وضع القضبان وشدّها
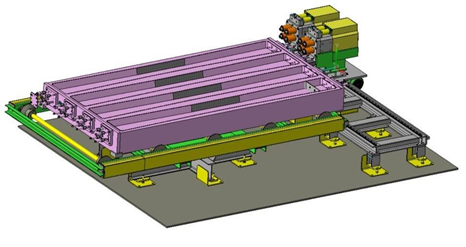
توضع قضبان الإجهاد المسبق وتُشَدّ في محطة الشد، تجويفاً تلو الآخر.
الصب والهز
تُصَبّ الخرسانة ويمر القالب بمحطة هز لتحقيق الدمك الكامل.
المعالجة
تنتقل القوالب إلى غرف المعالجة، حيث تختصر الحرارة زمن التصلب.
فك الشد
عندما تبلغ الخرسانة المقاومة المطلوبة، تُحرَّر القضبان وتنتقل القوة إلى العارضة.
فك القوالب والتكديس
يُرفع القالب ويُقلب لإخراج العوارض، ثم تُفحص وتُكدَّس.
الآلات والأنظمة الرئيسية
قوالب العوارض
قوالب فولاذية مصممة وفق رسم العارضة والمواصفة لديك. يمكن صب من عارضتين إلى أربع عوارض في القالب الواحد، والأربع هي الأكثر شيوعاً.
- عدد العوارض في القالب
- 4 (عادةً)
- المواصفات
- EN, AREMA, GOST
آلة ومحطة الشد
تشد القضبان عبر قضبان الربط بالقوة المطلوبة، تجويفاً تلو الآخر، بأربع أسطوانات شد تعمل معاً. تُضبط القوة وفق المواصفة المعتمدة.
- قوة الشد
- حتى 460 kN عند 370 bar
- شوط الشد
- 80 mm
- وحدة الضخ
- 8.4 l/min، 5.5 kW، PLC
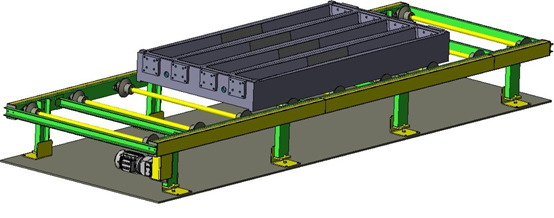
سيور نقل القوالب
تنقل السيور الأسطوانية والسيور الأسطوانية الدوّارة بزاوية 90 درجة والسيور الدوّارة المتحركة القوالبَ بين المحطات آلياً أو نصف آلي.
- قدرة الدفع
- 2.2 kW
- سرعة الدفع
- 0 إلى 0.4 m/s، متغيرة
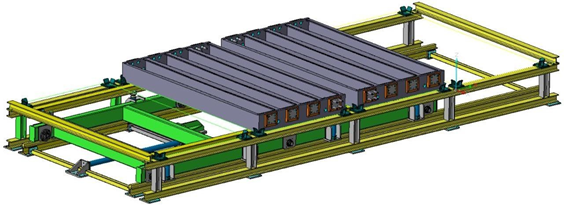
أنظمة النقل الهيدروليكية
تنقل السيور الهيدروليكية للرفع والتحريك القوالبَ من غرف المعالجة إلى محطة فك الشد خطوة بخطوة، رافعةً القوالب أو العوارض الحاملة بمكابس هيدروليكية.
المواصفات
قيم نموذجية من وثائق المصنّع. تُؤكَّد الأرقام النهائية في عرض المصنّع الخاص بمشروعك.
| عرض القالب | 1,500 mm |
|---|---|
| عدد العوارض في القالب | 4 |
| قدرة رفع المناول | 6,000 kg |
| الحركة الطولية | 50,500 mm |
| الحركة العرضية | 4,000 mm |
| ارتفاع الرفع | 4,000 mm |
| دقة تحديد الموضع | ±1.5 mm |
| سرعة الحركة الطولية | 0 إلى 1.0 m/s |
| سرعة الحركة العرضية | 0 إلى 0.3 m/s |
| سرعة الرفع | 0 إلى 0.5 m/s |
| قدرة الرفع | 30 kW |
| محركات الدفع | 2 × 5.5 kW |
| قوة الشد | حتى 460 kN عند 370 bar |
| دفع السير الناقل | 2.2 kW، 0 إلى 0.4 m/s |
قيم مثالية من تهيئة لدى أحد المصنّعين (مناول القوالب ووحدات الشد والسيور الناقلة). تُحدَّد الطاقة الإنتاجية للمصنع وتخطيطه لكل مشروع.
مصمم لهؤلاء المشترين
منتجو الخرسانة مسبقة الصب
شركات تضيف عوارض السكك الحديدية إلى مجموعة منتجاتها.
مقاولو البنية التحتية للسكك الحديدية
مقاولون ينشئون إنتاجاً محلياً للعوارض لمشروع ممر سككي.
ملّاك مشاريع السكك الحديدية
الملّاك ومقاولوهم الذين يحتاجون إلى إنتاج العوارض بالقرب من الخط.
مصانع العوارض القائمة
منتجون ينتقلون من الخط الطويل إلى خط أكثر أتمتة ومرونة.
أسئلة يطرحها المشترون
آلات ذات صلة
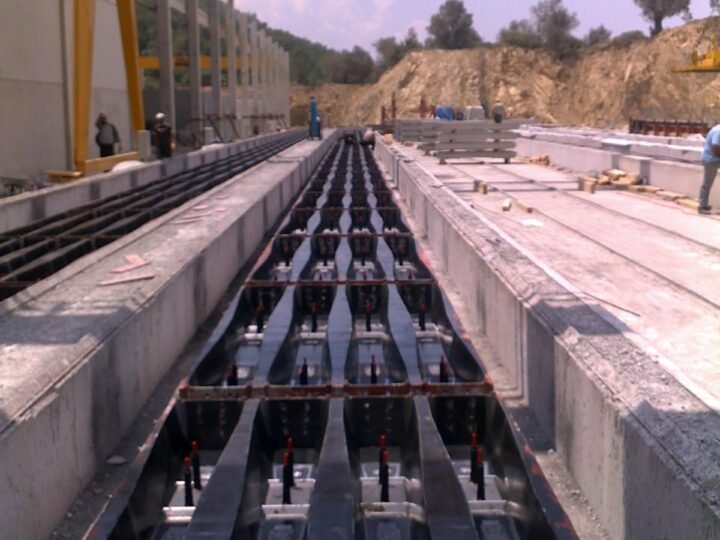
مصنع عوارض خرسانية بنظام الخط الطويل
أسرّة إجهاد مسبق طويلة تُصَبّ فيها العوارض في خط متصل ثم تُقطع بالمنشار بعد المعالجة. خيار باستثمار أقل لإنتاج عوارض موحّدة.
عرض التفاصيل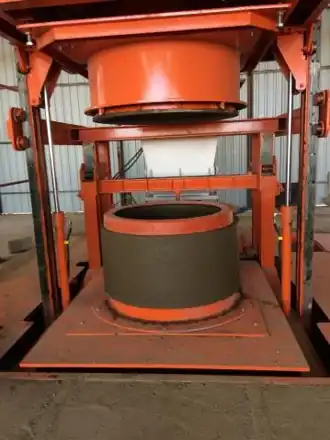
آلة حلقات ومخاريط غرف التفتيش بنظام المصعد
آلة بنظام المصعد لحلقات غرف التفتيش Ø800 إلى Ø1500 mm والمخاريط حتى Ø1500/620 mm، لغرف الصرف الصحي ومياه الأمطار والاتصالات ومآخذ الحريق.
عرض التفاصيل
آلة قواعد غرف التفتيش بنظام الرافعة
آلة بنظام الرافعة لقواعد غرف التفتيش Ø800 إلى Ø1500 mm و2000×2000 mm، مع فتحات دخول وخروج من Ø150 إلى Ø1200 mm.
عرض التفاصيلاقرأ قبل أن تشتري
إنتاج العوارض الخرسانية بالخط الطويل أم بنظام الدوّار: أي طريقة تناسب مشروعكم؟
مقارنة بين مصانع العوارض الخرسانية بالخط الطويل وبنظام الدوّار من حيث المساحة والمرونة والتعامل مع قضبان الشد وجودة الخرسانة والإنتاجية والأثر البيئي.
مصانع العوارض الخرسانية بنظام الدوّار
دور العوارض في مسار السكك الحديدية، وكيف ينتجها مصنع الدوّار خطوة بخطوة، ولماذا تناسب هذه الطريقة الإنتاج بكميات كبيرة.
احصل على عروض لـ مصنع عوارض خرسانية بنظام الكاروسيل
- أخبرنا بالمنتج والطاقة الإنتاجية وبلد المشروع.
- نوضّح النطاق الفني معك.
- تستلم عروضًا من مصنّعين مناسبين لمقارنتها.
- تفضّل WhatsApp؟ +90 543 797 58 57