Puntos clave
- El hormigón dry cast tiene una relación agua/cemento de aproximadamente 0,30–0,38 y asiento cero; la pieza fresca se sostiene sola sobre su palet en cuanto se levanta el molde.
- Las piezas wet cast curan dentro del molde, normalmente de un día para otro, por lo que la producción es de una pieza por molde y ciclo.
- El dry cast compensa con tamaños estandarizados y volúmenes altos; el wet cast conviene para tamaños variados, formas especiales, huecos grandes y superficies hidráulicas lisas.
- Ambos métodos pueden cumplir las mismas especificaciones de producto (por ejemplo ASTM C1577 o EN 14844); el método cambia cómo se controla la calidad, no el objetivo de diseño.
- En climas cálidos, el punto débil de una planta de marcos suele ser el curado, no el hormigonado.
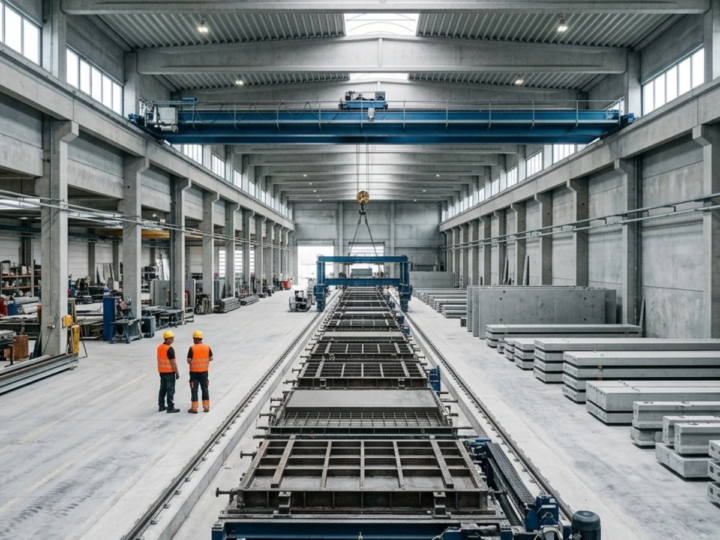
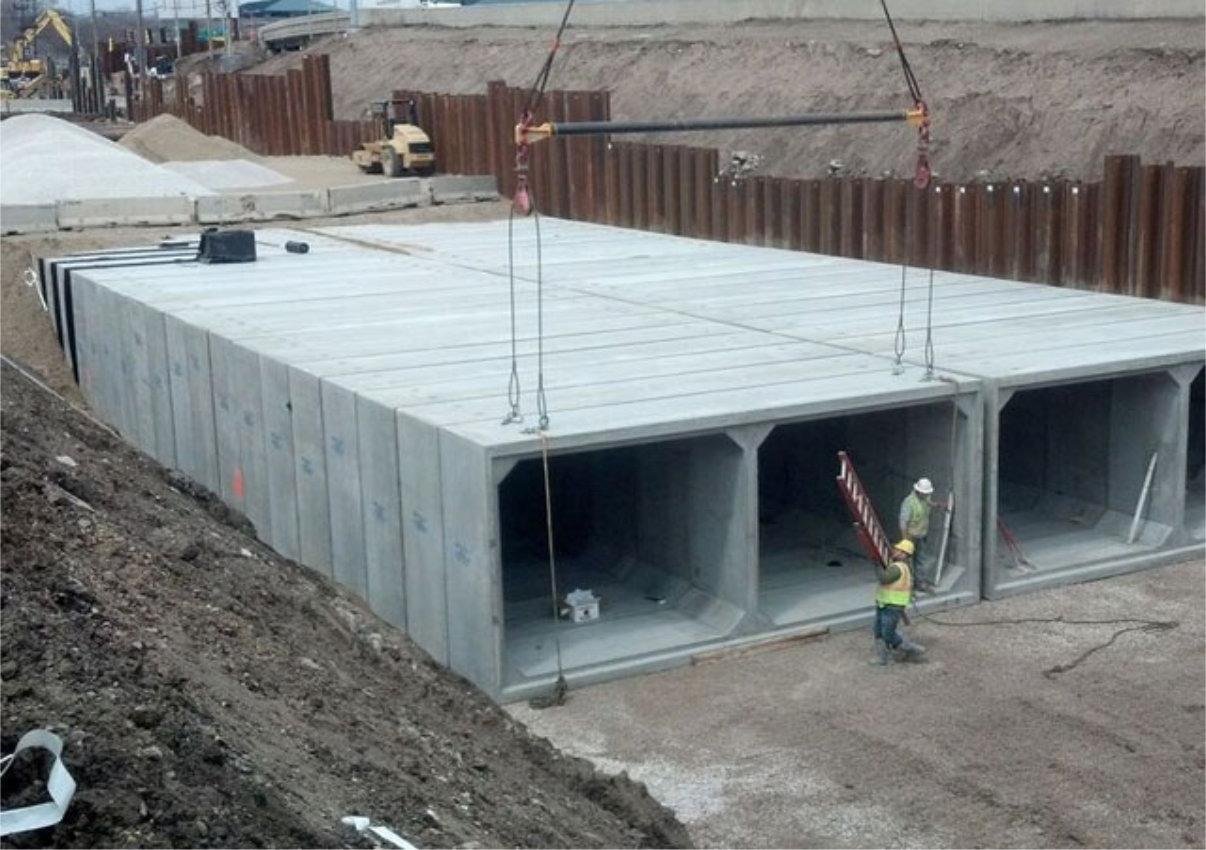
Los marcos prefabricados de hormigón (box culverts) se fabrican de dos maneras. El método dry cast (hormigón seco) utiliza un hormigón de asiento cero que se compacta entre un núcleo y una camisa exterior mediante vibración intensa y prensado superior, y se desmolda inmediatamente, de modo que un solo juego de moldes produce muchas piezas por turno. El método wet cast (hormigón húmedo) vierte hormigón trabajable o autocompactante en un molde vibrado y lo deja endurecer antes de desmoldar: menos piezas por molde, pero más libertad de forma, acabado y huecos.
¿Qué normas regulan los marcos prefabricados?
Los marcos se diseñan y aceptan según una norma de producto, que normalmente no depende del método de fabricación. La ASTM C1577 cubre las secciones de cajón monocelulares hormigonadas de forma monolítica para alcantarillas, colectores pluviales y saneamiento, diseñadas según AASHTO LRFD. En Europa, la EN 14844 cubre los marcos rectangulares monolíticos y considera elementos pequeños (no estructurales o de baja exigencia estructural) las piezas con anchura y altura interiores de hasta 1.250 mm; las piezas mayores son estructurales.
Varias administraciones de carreteras indican de forma explícita que ambos métodos son aceptables. La disposición especial del DOT de Carolina del Norte para marcos prefabricados opcionales permite fabricarlos en wet cast o dry cast y no exige aire ocluido en la producción dry cast. Un proyecto de norma india sobre marcos prefabricados va más allá y clasifica las piezas por el propio método: dry cast (fabricado a máquina) y wet cast.
Las juntas forman parte del producto. Las secciones se fabrican normalmente con extremos machihembrados, sellados con masilla de caucho butilo preformada (ASTM C990) o con banda exterior (ASTM C877). La geometría de la junta es donde más difieren en la práctica los dos métodos, como se explica a continuación.
¿Cómo funciona la fabricación dry cast de marcos?
La producción dry cast compacta una mezcla rígida de asiento cero dentro de un molde de acero mediante vibración externa, a menudo combinada con un cabezal de prensado, y retira el molde de inmediato.
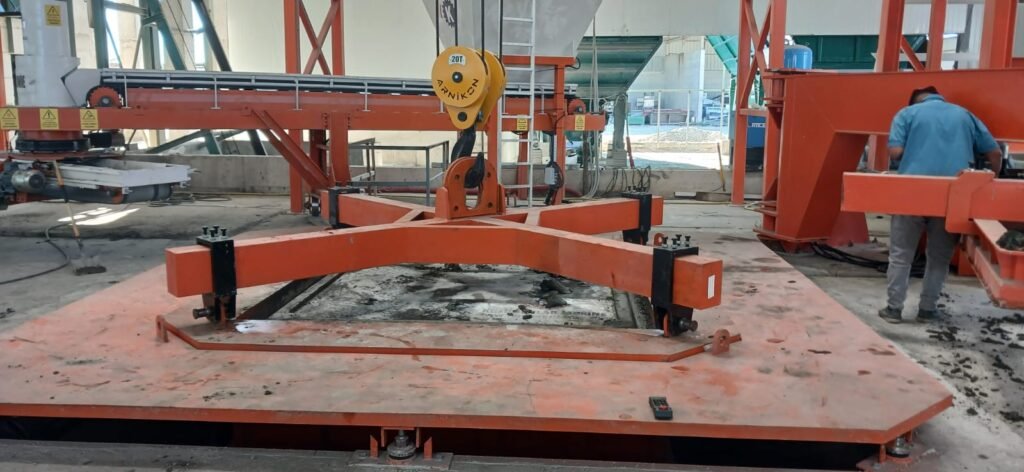
El molde tiene cuatro partes principales:
- Palet (anillo inferior): anillo de acero que forma uno de los extremos de la junta (macho o hembra) y lleva la pieza fresca a la zona de curado.
- Núcleo: forma las caras interiores del marco.
- Camisa (encofrado exterior): forma las caras exteriores.
- Cabezal / prensa superior: se desliza entre núcleo y camisa para compactar la última capa y formar el extremo opuesto de la junta.
Un ciclo típico es el siguiente:
- Se coloca la armadura sobre un palet limpio y engrasado.
- Núcleo, camisa y palet se ensamblan formando una cavidad cerrada.
- El hormigón se vierte por capas con los vibradores en marcha. La vibración puede aplicarse a través de la camisa o mediante vibradores integrados en el núcleo.
- El cabezal o prensa superior compacta la última capa y da forma a la junta superior.
- Se levanta el molde; la pieza fresca queda en pie sobre su palet.
- El palet con la pieza pasa a curado y se coloca un palet nuevo bajo el molde.
Hay dos distribuciones de producción habituales. En la producción form-strip, el núcleo permanece en su sitio y la camisa y el palet se trasladan juntos a la zona de curado. En la producción egg-laying («ponedora»), la pieza se queda donde se fabricó y es el molde el que avanza a la siguiente posición. Las patentes sobre moldes modulares de marcos describen ambas disposiciones, y las dos pueden trabajar con hormigón dry cast o wet cast.
Detalles técnicos que el comprador debe conocer:
- Conicidad. Como la camisa y el núcleo se retiran del hormigón fresco, las paredes necesitan una ligera conicidad para romper la fricción y la succión. La National Precast Concrete Association (NPCA) da un valor típico de 1/8 a 1/4 de pulgada (unos 3–6 mm) a lo largo de la pared.
- Ajuste de la vibración. La NPCA señala que la vibración debe ajustarse al producto: las piezas pequeñas responden a alta frecuencia y baja amplitud, y las secciones altas y pesadas a mayor amplitud y menor frecuencia. El control de frecuencia (normalmente con variador) es, por tanto, un punto real de la especificación, no un extra.
- Rigidez del molde. Un molde dry cast debe ser lo bastante rígido para transmitir la energía de vibración, pero no tan pesado que la masa adicional la absorba. Añadir sin más chapa más gruesa o rigidizadores puede reducir la compactación.
- Aire ocluido. Controlar el contenido de aire es prácticamente imposible en hormigón dry cast, porque la vibración intensa rompe las burbujas. La NPCA indica que los tubos y marcos dry cast bien fabricados han mostrado, aun así, buena resistencia a hielo-deshielo.
¿Cómo funciona la fabricación wet cast de marcos?
La producción wet cast llena un molde cerrado con hormigón trabajable convencional o con hormigón autocompactante (HAC), lo compacta y deja la pieza en el molde hasta que tiene resistencia suficiente para desmoldarla. Las piezas suelen hormigonarse en vertical, con núcleo interior y encofrado exterior como en dry cast, pero el molde está diseñado para abrirse en lugar de levantarse.
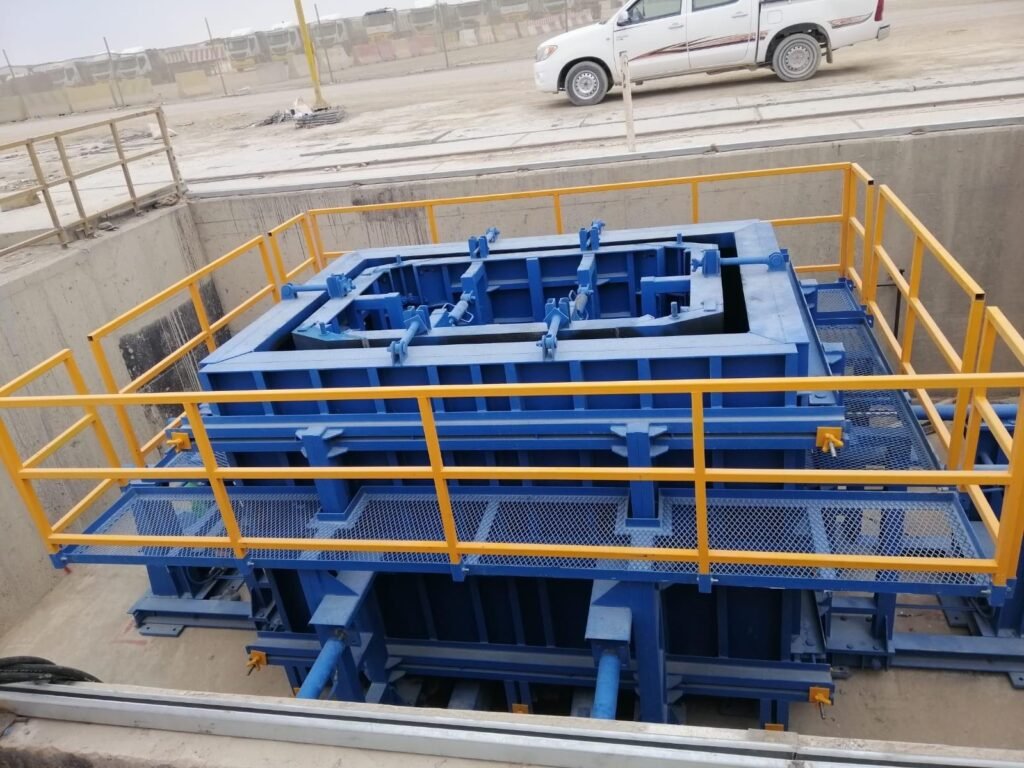
- Encofrado exterior: paneles abatibles o partidos que se separan de la pieza endurecida.
- Núcleo replegable: se retrae mecánicamente o con cilindros hidráulicos para liberar las caras interiores sin arrastre. Así no es necesaria la conicidad de las paredes.
- Vibración: vibradores de encofrado fijados al molde, vibradores de aguja internos o ambos. Con HAC, la vibración es mínima o innecesaria.
- Cajeados y formadores de huecos: se fijan al molde antes de hormigonar, lo que facilita huecos laterales, cajeados de izado e insertos.
La contrapartida es el tiempo. Un molde wet cast convencional entrega aproximadamente una pieza por ciclo de curado, normalmente de un día para otro. La pieza se desmolda cuando alcanza la resistencia de manipulación definida en el plan de calidad de la planta.
Para acortar el ciclo, las plantas usan curado acelerado (vapor o calor). Las guías del sector fijan límites claros:
| Fase de curado | Valor orientativo | Fuente |
|---|---|---|
| Prefraguado (antes de calentar) | 3–5 horas es lo habitual en prefabricados | PCI Journal (2012) |
| Subida de temperatura | 10–20 °C por hora | Guía de curado del CPCI |
| Temperatura de mantenimiento | 60–70 °C; el PCI propone un máximo de 65 °C para productos prefabricados | CPCI, PCI Journal |
| Enfriamiento | Gradual, antes de manipular o sacar al exterior | CPCI |
El límite superior de temperatura existe sobre todo para evitar la formación diferida de etringita (DEF), una forma de ataque sulfático interno que puede dañar el hormigón años después de su fabricación.
¿En qué se diferencian las mezclas dry cast y wet cast?
Los dos métodos usan hormigones distintos, y esa diferencia condiciona casi todo lo demás en la planta.
| Propiedad | Dry cast | Wet cast |
|---|---|---|
| Consistencia | Asiento cero (seca, tierra húmeda) | Plástica a fluida; HAC posible |
| Relación agua/cemento | Aproximadamente 0,30–0,38 (NPCA) | Según dosificación; algunas especificaciones la limitan (p. ej. ≤ 0,40 en el proyecto de norma india) |
| Compactación | Vibración externa intensa ± prensado | Vibradores de encofrado o de aguja; poca o ninguna con HAC |
| Áridos | Se prefiere árido de machaqueo por la estabilidad en fresco | Más opciones; granulometría ajustada a la trabajabilidad |
| Aire ocluido | Poco viable; a menudo no lo exigen las especificaciones | Posible y a menudo especificado en exposición a hielo-deshielo |
| Ensayos en fresco | Los ensayos de asiento y aire no son significativos | Ensayos de asiento/escurrimiento y aire habituales |
| Probetas de resistencia | Cilindros fabricados con métodos de compactación especiales | Procedimientos estándar con cilindros o cubos |
| Resistencia inicial | Alta; en algunos casos la resistencia especificada se alcanza en 24 horas (NPCA) | Depende de la dosificación y del régimen de curado |
Como el hormigón dry cast no puede ensayarse con el cono de Abrams, el control de la mezcla se basa en medir la humedad de los áridos, en una dosificación constante y en el comportamiento de la propia pieza fresca. Una pieza que se asienta o se fisura tras el desmoldeo es la primera señal de alarma.
¿Cómo se comparan producción, inversión, acabado y geometría?
El dry cast gana en producción por molde; el wet cast, en flexibilidad y calidad superficial.
| Factor | Dry cast (máquina, vibroprensa) | Wet cast (molde vibrado) |
|---|---|---|
| Piezas por juego de moldes | Muchas por turno; un molde sirve a muchos palets | Aproximadamente una por molde y ciclo de curado |
| Equipos | Máquina o estación de vibración, molde reforzado, palets, manipulación | Moldes, vibradores, grúa; recinto de curado |
| Lógica de inversión | Coste fijo alto, coste unitario bajo con volumen | Menor coste de entrada; la producción crece añadiendo moldes |
| Cambios de tamaño | Moldes modulares con suplementos; cada tamaño es una inversión en moldes | Más fácil añadir tamaños especiales |
| Geometría de paredes | Necesita ligera conicidad; paredes altas y delgadas más difíciles | Paredes verticales; paredes delgadas viables |
| Huecos | Los huecos grandes pueden hundir la pared; a menudo se hacen con perforación o rellenos provisionales | Fáciles de formar con cajeados |
| Superficie | Puede presentar textura | Superficie encofrada lisa y densa |
| Rugosidad hidráulica (n de Manning) | Valor típico 0,015 | Valor típico 0,012 |
| Uso típico | Drenaje pluvial y obras de drenaje de carreteras estándar en volumen | Saneamiento y aguas residuales, formas especiales, piezas grandes o a medida |
Dos aspectos se pasan a menudo por alto. Primero, la hidráulica: la superficie algo más rugosa del dry cast implica un n de Manning más alto, que el proyectista debe usar al dimensionar la sección. Segundo, la producción depende de la capacidad de curado, no solo de la velocidad de fabricación: una máquina dry cast rápida necesita suficientes palets y espacio de curado para seguir el ritmo.
¿Qué controles de calidad importan en cada método?
Ambos métodos deben producir piezas sanas, dimensionalmente precisas, con el recubrimiento correcto y juntas bien formadas. El énfasis es distinto.
Controles comunes
- Dimensiones según la norma de producto o el contrato (el proyecto indio, por ejemplo, fija ±5 mm en longitud, anchura y espesor).
- Recubrimiento de las armaduras (mínimo 25 mm en el proyecto indio; se aplican las tablas ASTM y EN cuando se especifican).
- Resistencia a compresión en probetas y, si se especifica, ensayos de carga.
- Ausencia de fisuras estructurales y coqueras.
- Montaje en seco de juntas: varias especificaciones exigen ensamblar secciones en la planta para comprobar la regularidad de las juntas. Una especificación tipo regional de la ACPA fija frecuencias de ensayo distintas para secciones wet cast y dry cast.
Específico de dry cast
- Control de humedad de áridos y mezcla, amasada a amasada.
- Estado de los palets: un palet desgastado o abollado produce una mala junta en cada pieza que transporta.
- Estado de los vibradores y ajustes de frecuencia por tamaño de producto.
- Inspección en fresco justo después del desmoldeo (asentamientos, fisuras superiores sobre la armadura).
Específico de wet cast
- Limpieza del molde y desencofrante después de cada uso.
- Fijación de la armadura para que no se mueva durante el vertido y la vibración.
- Registro de temperaturas de curado, sobre todo con vapor o calor.
¿Qué método conviene a su proyecto o mercado?
Elija dry cast si su mercado compra una gama limitada de tamaños estándar en grandes cantidades; elija wet cast si necesita muchos tamaños, formas especiales o superficies aptas para saneamiento. Según la propia NPCA, el coste de los moldes y equipos dry cast se justifica cuando el mercado es grande y el producto puede estandarizarse.
Preguntas que debe responder antes de elegir:
- Volumen: ¿cuántas piezas al día y durante cuántos años de demanda estable?
- Gama de tamaños: ¿cuántas luces y alturas distintas va a fabricar? Cada tamaño requiere piezas de molde en ambos métodos.
- Tipo de producto: ¿obras de drenaje pluvial en carreteras o estructuras de saneamiento y aguas residuales?
- Piezas especiales: ¿huecos laterales, esviajes, marcos multicelulares, secciones muy grandes?
- Curado: ¿dispone de espacio, agua y energía para una zona de curado acorde con el ritmo de fabricación?
- Mano de obra: el dry cast necesita un operador de máquina cualificado y un control riguroso de la mezcla; el wet cast exige más trabajo de grúa y manipulación de moldes por pieza.
Muchas plantas consolidadas trabajan con ambos: dry cast para los tamaños estándar que suponen la mayor parte del volumen, y algunos moldes wet cast para piezas especiales y pedidos pequeños.
Qué significa esto para los compradores de África y Oriente Medio
En climas cálidos y secos, el curado es la fase crítica en ambos métodos. Una pieza dry cast recién desmoldada tiene una gran superficie expuesta y muy poca agua de reserva, por lo que debe pasar directamente a una zona de curado cubierta y húmeda, o quedar bajo lonas con humedad. En wet cast, las altas temperaturas ambiente se suman al calor de hidratación; la ACI 305 (hormigonado en tiempo caluroso) y los límites de temperatura del curado acelerado indicados arriba ganan importancia, no la pierden.
Otros aspectos prácticos para estos mercados:
- Suministro de áridos: el dry cast funciona mejor con árido de machaqueo regular. Compruebe la producción de las canteras locales y la estabilidad de la granulometría antes de decidir el método.
- Suministro eléctrico: vibradores, variadores e hidráulica necesitan energía estable; prevea un grupo electrógeno o estabilización donde la red sea débil.
- Piezas de desgaste y repuestos: rodamientos de vibradores, palets y superficies de desgaste de los moldes son consumibles. Prepare una lista de repuestos junto con el pedido de equipos.
- Pliegos de licitación: muchas licitaciones públicas remiten a normas ASTM, EN o nacionales. Confirme qué norma y qué tipo de junta exige el cliente antes de elegir el método y el diseño del molde.
Cómo puede ayudarle VDA
VDA trabaja con una red de más de 300 fabricantes turcos y ayuda a los compradores a definir la configuración adecuada para fabricar marcos —dry cast, wet cast o ambos— según sus tamaños, volúmenes y mercado. Aclaramos el alcance técnico, comparamos las ofertas de los fabricantes y coordinamos hasta la entrega. Envíenos su gama de tamaños y la producción objetivo a través de nuestro formulario de solicitud de presupuesto o escríbanos por WhatsApp al +90 543 797 58 57.
Relacionado: Máquinas de tubos y marcos de hormigón · Moldes para prefabricados · Tubos de hormigón y máquinas para fabricarlos
Fuentes
- ASTM International — ASTM C1577, Precast Reinforced Concrete Monolithic Box Sections for Culverts, Storm Drains, and Sewers Designed According to AASHTO LRFD (current edition 2025).
- CEN — EN 14844:2006+A2:2011, Precast concrete products — Box culverts.
- ASTM International — ASTM C990/C990M-25, Joints for Concrete Pipe, Manholes, and Precast Box Sections Using Preformed Flexible Joint Sealants.
- North Carolina DOT — Project Special Provision PSPD028, Optional Precast Reinforced Concrete Box Culvert (2024).
- Bureau of Indian Standards — Draft Indian Standard, Precast Concrete Box Culvert and U Drain Specification (2024).
- National Precast Concrete Association — «Top 10 Facts about Dry-Cast Concrete» (E. Carleton, P.E.).
- American Concrete Pipe Association — Precast Concrete Box Culverts presentation (manufacturing methods, Manning’s n, joints).
- Mountain States Concrete Pipe Association (ACPA region) — Precast Concrete Box Culvert and Three-Sided Structure Guide Specification (2017).
- Canadian Precast/Prestressed Concrete Institute — Curing of High Performance Precast Concrete.
- PCI Journal (Summer 2012) — Optimization of steam-curing regime for high-strength self-consolidating concrete.
- CPI – Concrete Plant International — «Vibration technology compared with wet cast production in static molds» (2023).
- US Patent 9,194,096 — System and method for constructing modular concrete ducts (form-strip and egg-laying production).
Preguntas frecuentes
¿Es el hormigón dry cast de los marcos más débil que el wet cast?
No. El hormigón dry cast tiene una baja relación agua/cemento y alta densidad, y puede alcanzar pronto la resistencia especificada. Ambos métodos se aceptan con las mismas normas de producto cuando las piezas superan los ensayos requeridos.
¿Por qué los marcos dry cast tienen una ligera conicidad?
El molde se levanta en vertical sobre el hormigón fresco, así que una pequeña conicidad, normalmente de 3–6 mm a lo largo de la pared, reduce la fricción y la succión al desmoldar.
¿Puede un solo molde fabricar varios tamaños de marco?
Los moldes modulares se ajustan con suplementos en el núcleo, la camisa, el palet y el cabezal, pero cada tamaño sigue necesitando su propio juego de piezas. Defina la gama de tamaños antes de hacer el pedido.
¿Qué método es mejor para marcos de saneamiento y aguas residuales?
El wet cast se usa a menudo en saneamiento porque da una superficie más lisa y densa y facilita los huecos, aunque las piezas dry cast también se emplean cuando las especificaciones lo permiten.
¿Cuánto tiempo permanece un marco wet cast en el molde?
Normalmente hasta el siguiente día laborable con curado convencional. El curado acelerado acorta este plazo, dentro de los límites de temperatura que fijan las guías del sector.