L'essentiel
- Le béton sec a un rapport eau/ciment d’environ 0,30 à 0,38 et un affaissement nul ; l’élément frais tient seul sur sa palette dès que le moule est relevé.
- Les éléments en béton coulé durcissent dans le moule, généralement sur une nuit : la production est d’environ un élément par moule et par cycle.
- Le béton sec est rentable pour des dimensions standardisées et de gros volumes ; le béton coulé convient aux dimensions variées, formes spéciales, grandes ouvertures et surfaces hydrauliques lisses.
- Les deux méthodes peuvent satisfaire les mêmes spécifications de produit (par exemple ASTM C1577 ou EN 14844) ; la méthode change le contrôle qualité, pas l’objectif de conception.
- Dans les climats chauds, c’est généralement la cure, et non le coulage, qui est le point faible d’une usine de dalots.
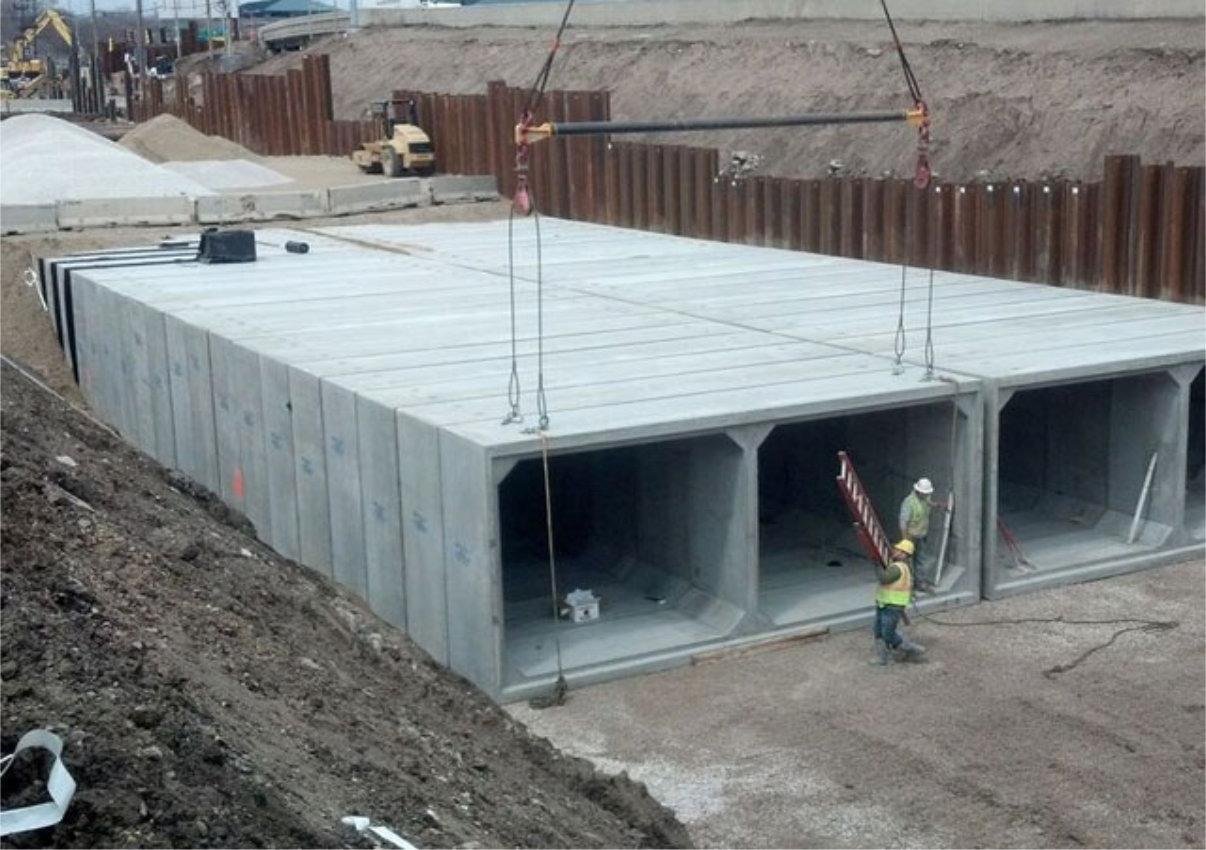
Les dalots préfabriqués en béton se fabriquent de deux façons. Le béton sec (dry cast) utilise un béton à affaissement nul, compacté entre un noyau et une contre-forme extérieure par une vibration intense et un pressage par le haut, puis démoulé immédiatement : un seul jeu de moules produit ainsi de nombreux éléments par poste. Le béton coulé (wet cast) met en œuvre un béton maniable ou autoplaçant dans un moule vibré et le laisse durcir avant démoulage : moins d’éléments par moule, mais plus de liberté de forme, de finition et d’ouvertures.
Quelles normes s’appliquent aux dalots préfabriqués ?
Les dalots sont conçus et réceptionnés selon une norme de produit, et cette norme est généralement indifférente à la méthode de coulage. L’ASTM C1577 couvre les cadres monocellulaires coulés d’un seul tenant pour ponceaux, collecteurs d’eaux pluviales et égouts, dimensionnés selon l’AASHTO LRFD. En Europe, l’EN 14844 couvre les cadres rectangulaires monolithiques et traite les éléments dont la largeur et la hauteur intérieures ne dépassent pas 1 250 mm comme de petits éléments (non structuraux ou faiblement structuraux) ; les éléments plus grands sont structuraux.
Plusieurs administrations routières indiquent explicitement que les deux méthodes sont acceptées. La prescription spéciale du DOT de Caroline du Nord pour les dalots préfabriqués optionnels autorise la fabrication en béton coulé ou en béton sec et n’exige pas d’entraînement d’air pour la production en béton sec. Un projet de norme indienne sur les dalots préfabriqués va plus loin et classe les éléments selon la méthode de coulage elle-même : béton sec (fabriqué à la machine) et béton coulé.
Les joints font partie du produit. Les cadres sont normalement fabriqués avec des extrémités à emboîtement mâle-femelle, étanchéifiées par un mastic butyle préformé (ASTM C990) ou par une bande extérieure (ASTM C877). C’est sur la géométrie des joints que les deux méthodes diffèrent le plus en pratique, comme expliqué ci-dessous.
Comment fonctionne la production de dalots en béton sec ?
La production en béton sec compacte un mélange ferme, à affaissement nul, dans un moule en acier par vibration externe, souvent combinée à une tête de pressage, et retire le moule immédiatement.
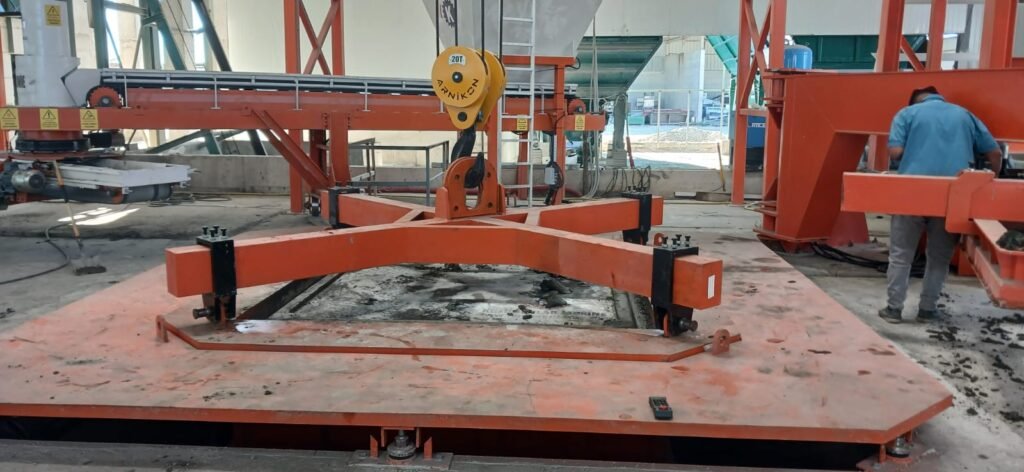
Le moule comprend quatre parties principales :
- Palette (anneau inférieur) : anneau en acier qui forme une extrémité de joint (mâle ou femelle) et transporte l’élément frais vers l’aire de cure.
- Noyau : forme les faces intérieures du cadre.
- Contre-forme (coffrage extérieur) : forme les faces extérieures.
- Tête / presse supérieure : coulisse entre le noyau et la contre-forme pour compacter la dernière couche et former l’extrémité de joint opposée.
Un cycle type se déroule ainsi :
- La cage d’armatures est posée sur une palette propre et huilée.
- Noyau, contre-forme et palette sont assemblés pour former une cavité fermée.
- Le béton est introduit par couches pendant que les vibreurs fonctionnent. La vibration peut être appliquée par la contre-forme ou par des vibreurs intégrés au noyau.
- La tête ou la presse supérieure compacte la dernière couche et façonne le joint supérieur.
- Le moule est relevé ; l’élément frais reste debout sur sa palette.
- La palette et l’élément partent en cure, et une nouvelle palette est placée sous le moule.
Deux organisations de production sont courantes. En production form-strip, le noyau reste en place et la contre-forme et la palette sont déplacées ensemble vers l’aire de cure. En production egg-laying (« ponte »), le produit reste là où il a été coulé et c’est le moule qui avance à la position suivante. Les brevets sur les moules modulaires à dalots décrivent les deux dispositions, et toutes deux peuvent fonctionner en béton sec ou en béton coulé.
Les points techniques à comprendre pour l’acheteur :
- Dépouille. Comme la contre-forme et le noyau sont retirés du béton frais, les parois ont besoin d’une légère dépouille pour rompre le frottement et l’effet ventouse. La National Precast Concrete Association (NPCA) indique une valeur type de 1/8 à 1/4 de pouce (environ 3 à 6 mm) sur la longueur de la paroi.
- Réglage de la vibration. La NPCA rappelle que les réglages de vibration doivent correspondre au produit : les petits éléments réagissent à une fréquence élevée et une faible amplitude, les sections hautes et lourdes à une amplitude plus forte et une fréquence plus basse. Le pilotage de la fréquence (généralement par variateur) est donc un vrai point de spécification, pas une option.
- Rigidité du moule. Un moule à béton sec doit être assez rigide pour transmettre l’énergie de vibration, sans être si lourd que la masse supplémentaire l’absorbe. Ajouter simplement des tôles plus épaisses ou des raidisseurs peut réduire le compactage.
- Entraînement d’air. Contrôler la teneur en air est pratiquement impossible en béton sec, car la vibration intense fait éclater les bulles. La NPCA indique que des tuyaux et dalots en béton sec correctement fabriqués ont malgré tout montré une bonne résistance au gel-dégel.
Comment fonctionne la production de dalots en béton coulé ?
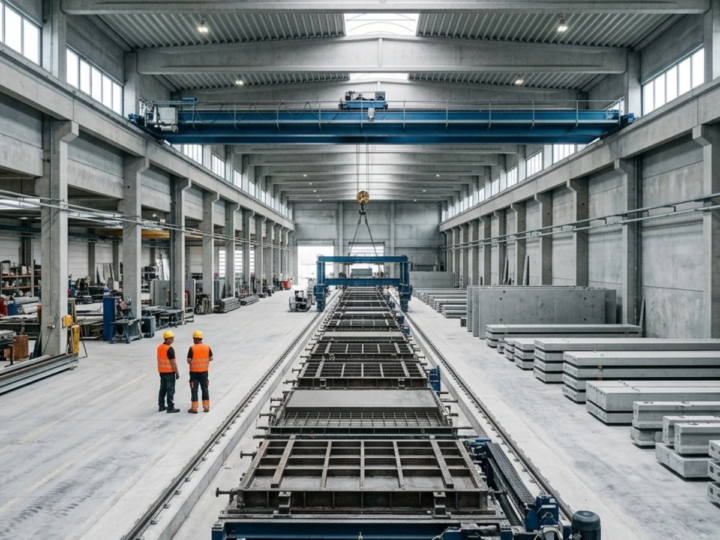
La production en béton coulé remplit un moule fermé avec un béton maniable classique ou un béton autoplaçant (BAP), le serre, puis laisse l’élément dans le moule jusqu’à ce qu’il soit assez résistant pour être démoulé. Les éléments sont généralement coulés debout, avec un noyau intérieur et un coffrage extérieur comme en béton sec, mais le moule est conçu pour s’ouvrir plutôt que pour être relevé.
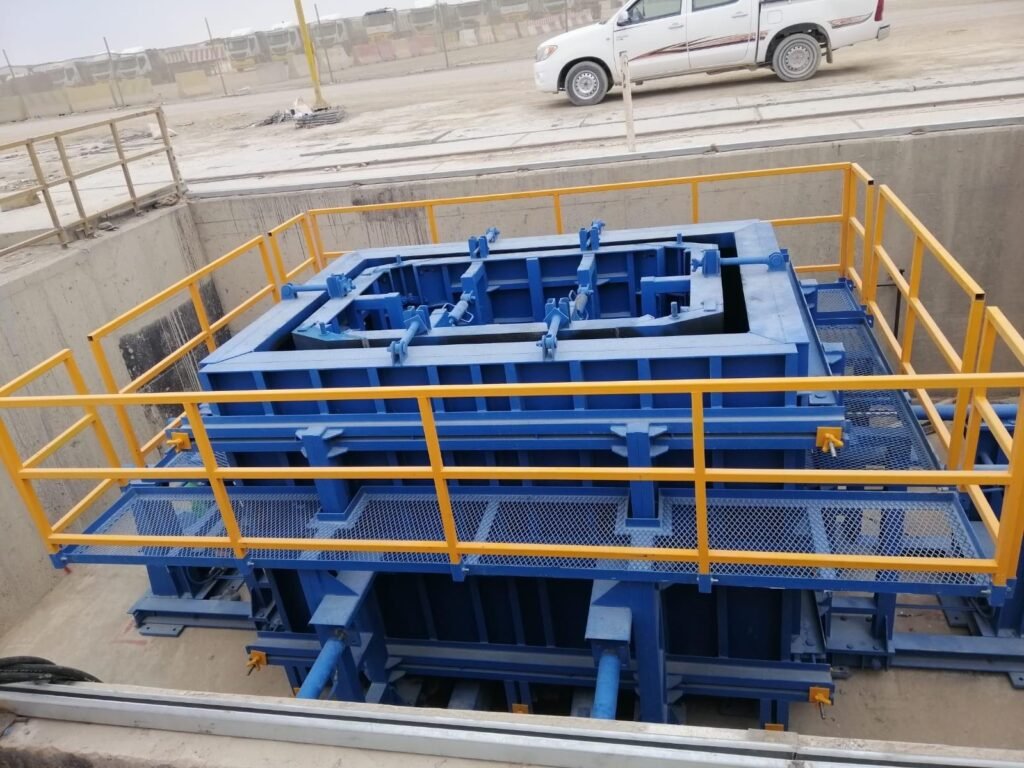
- Coffrage extérieur : panneaux articulés ou en plusieurs parties qui s’écartent de l’élément durci.
- Noyau rétractable : replié mécaniquement ou par vérins hydrauliques pour libérer les faces intérieures sans frottement. Cela supprime le besoin de dépouille des parois.
- Vibration : vibreurs externes fixés au moule, aiguilles vibrantes internes, ou les deux. Avec un BAP, la vibration est minimale, voire inutile.
- Réservations et formes d’ouverture : fixées au moule avant le coulage, elles facilitent les ouvertures latérales, les évidements de levage et les inserts.
La contrepartie, c’est le temps. Un moule à béton coulé classique livre environ un élément par cycle de cure, généralement sur une nuit. L’élément est démoulé lorsqu’il atteint la résistance de manutention définie dans le plan qualité de l’usine.
Pour raccourcir le cycle, les usines utilisent une cure accélérée (vapeur ou chaleur). Les recommandations professionnelles fixent des limites claires :
| Phase de cure | Recommandation type | Source |
|---|---|---|
| Préprise (avant chauffage) | 3 à 5 heures en préfabrication | PCI Journal (2012) |
| Montée en température | 10 à 20 °C par heure | Guide de cure du CPCI |
| Température de palier | 60 à 70 °C ; le PCI propose un maximum de 65 °C pour les produits préfabriqués | CPCI, PCI Journal |
| Refroidissement | Progressif, avant manutention ou sortie à l’extérieur | CPCI |
La limite haute de température vise surtout à éviter la formation différée d’ettringite (DEF), une forme d’attaque sulfatique interne qui peut endommager le béton des années après sa fabrication.
En quoi les bétons secs et coulés diffèrent-ils ?
Les deux méthodes utilisent des bétons différents, et cette différence détermine presque tout le reste de l’usine.
| Propriété | Béton sec | Béton coulé |
|---|---|---|
| Consistance | Affaissement nul (ferme, terre humide) | Plastique à fluide ; BAP possible |
| Rapport eau/ciment | Environ 0,30 à 0,38 (NPCA) | Fixé par la formulation ; certaines spécifications le plafonnent (par exemple ≤ 0,40 dans le projet de norme indienne) |
| Compactage | Vibration externe intense ± pressage | Vibreurs de coffrage ou aiguilles ; peu ou pas avec un BAP |
| Granulats | Granulats concassés préférés pour la tenue à l’état frais | Choix plus large ; granulométrie adaptée à la maniabilité |
| Entraînement d’air | Peu praticable ; souvent non exigé par les spécifications | Possible et souvent prescrit en exposition au gel-dégel |
| Essais sur béton frais | Essais d’affaissement et d’air non significatifs | Essais d’affaissement/étalement et d’air courants |
| Éprouvettes de résistance | Cylindres confectionnés par des méthodes de compactage spéciales | Procédures standard sur cylindres ou cubes |
| Résistance au jeune âge | Élevée ; dans certains cas résistance spécifiée en 24 heures (NPCA) | Dépend de la formulation et du régime de cure |
Comme le béton sec ne peut pas être testé au cône d’Abrams, le contrôle du mélange repose sur la mesure d’humidité des granulats, la régularité du dosage et le comportement de l’élément frais lui-même. Un élément qui s’affaisse ou se fissure après démoulage est le premier signal d’alerte.
Comment se comparent production, investissement, finition et géométrie ?
Le béton sec l’emporte sur la production par moule ; le béton coulé sur la flexibilité et la qualité de surface.
| Critère | Béton sec (machine, vibro-presse) | Béton coulé (moule vibré) |
|---|---|---|
| Éléments par jeu de moules | Nombreux par poste ; un moule sert de nombreuses palettes | Environ un par moule et par cycle de cure |
| Équipements | Machine ou station de vibration, moule renforcé, palettes, manutention | Moules, vibreurs, pont roulant ; enceinte de cure |
| Logique d’investissement | Coût fixe élevé, faible coût unitaire en volume | Coût d’entrée plus faible ; la capacité augmente en ajoutant des moules |
| Changements de dimensions | Moules modulaires avec rallonges ; chaque dimension est un investissement en moules | Plus facile d’ajouter des dimensions spéciales |
| Géométrie des parois | Légère dépouille nécessaire ; parois hautes et minces plus difficiles | Parois verticales ; parois minces possibles |
| Ouvertures | Les grandes ouvertures risquent de faire s’effondrer la paroi ; souvent réalisées par carottage ou remplissages provisoires | Faciles à réaliser avec des réservations |
| Surface | Peut paraître texturée | Surface coffrée lisse et dense |
| Rugosité hydraulique (n de Manning) | Valeur type 0,015 | Valeur type 0,012 |
| Usage type | Assainissement pluvial et ponceaux routiers standard en volume | Eaux usées, formes spéciales, éléments grands ou sur mesure |
Deux points sont souvent négligés. D’abord l’hydraulique : la surface légèrement plus rugueuse du béton sec donne un n de Manning plus élevé, que le concepteur doit utiliser pour dimensionner l’ouverture. Ensuite, la production dépend de la capacité de cure, pas seulement de la vitesse de coulage : une machine à béton sec rapide a besoin d’assez de palettes et d’espace de cure pour suivre.
Quels contrôles qualité comptent pour chaque méthode ?
Les deux méthodes doivent produire des éléments sains, dimensionnellement précis, avec un enrobage correct et des joints bien formés. L’accent diffère.
Contrôles communs
- Dimensions conformes à la norme de produit ou au contrat (le projet indien, par exemple, fixe ±5 mm sur la longueur, la largeur et l’épaisseur).
- Enrobage des armatures (25 mm minimum dans le projet indien ; tableaux ASTM et EN lorsqu’ils sont prescrits).
- Résistance à la compression sur éprouvettes et, si prescrit, essais de chargement.
- Absence de fissures structurelles et de nids de cailloux.
- Assemblage à sec des joints : plusieurs spécifications imposent d’emboîter des éléments à l’usine pour confirmer la régularité des joints. Une spécification type régionale de l’ACPA fixe des fréquences d’essai différentes pour les éléments coulés et secs.
Spécifique au béton sec
- Contrôle de l’humidité des granulats et du mélange, gâchée par gâchée.
- État des palettes : une palette usée ou bosselée produit un mauvais joint sur chaque élément qu’elle porte.
- État des vibreurs et réglages de fréquence selon la dimension du produit.
- Inspection à l’état frais juste après démoulage (affaissement, fissuration en tête au-dessus de la cage).
Spécifique au béton coulé
- Nettoyage du moule et application d’huile de décoffrage après chaque utilisation.
- Fixation de la cage pour que les armatures ne bougent pas pendant la mise en place et la vibration.
- Enregistrement des températures de cure, en particulier en cure vapeur ou thermique.
Quelle méthode convient à votre projet ou à votre marché ?
Choisissez le béton sec si votre marché achète une gamme limitée de dimensions standard en grandes quantités ; choisissez le béton coulé si vous avez besoin de nombreuses dimensions, de formes spéciales ou de surfaces adaptées aux eaux usées. Selon la NPCA, le coût des moules et équipements à béton sec se justifie lorsque le marché est important et que le produit peut être standardisé.
Questions à trancher avant de choisir :
- Volume : combien d’éléments par jour, et pendant combien d’années de demande stable ?
- Gamme de dimensions : combien d’ouvertures et de hauteurs différentes produirez-vous ? Chaque dimension demande des pièces de moule dans les deux méthodes.
- Type de produit : ponceaux routiers d’eaux pluviales, ou ouvrages d’assainissement et d’eaux usées ?
- Éléments spéciaux : ouvertures latérales, biais, cadres multicellulaires, très grandes sections ?
- Cure : disposez-vous de l’espace, de l’eau et de l’énergie pour une aire de cure adaptée à la cadence de coulage ?
- Main-d’œuvre : le béton sec exige un opérateur machine qualifié et un contrôle rigoureux du mélange ; le béton coulé demande plus de manutention au pont roulant et de travail sur les moules par élément.
Beaucoup d’usines établies utilisent les deux : le béton sec pour les dimensions standard qui font l’essentiel du volume, et quelques moules à béton coulé pour les éléments spéciaux et les petites commandes.
Ce que cela signifie pour les acheteurs d’Afrique et du Moyen-Orient
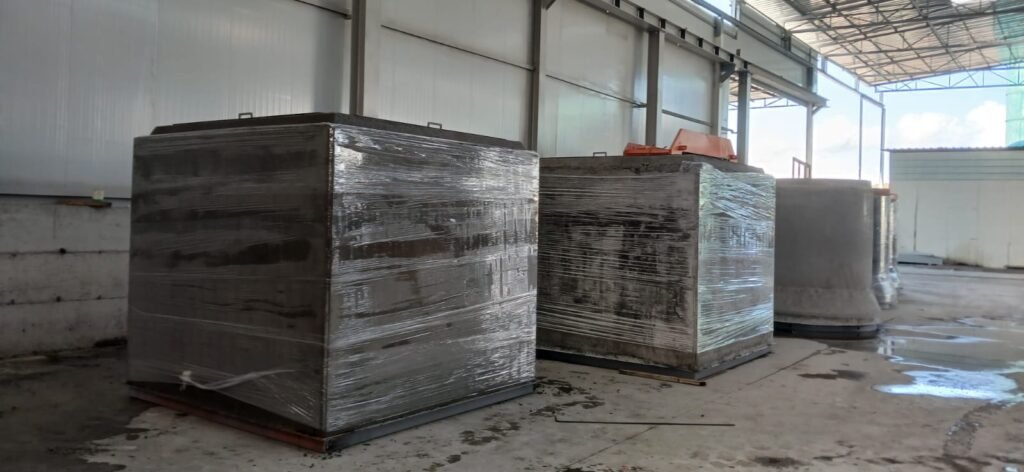
Dans les climats chauds et secs, la cure est l’étape critique pour les deux méthodes. Un élément en béton sec fraîchement démoulé présente une grande surface exposée et très peu d’eau en réserve : il doit aller directement dans une aire de cure couverte et humide, ou sous des bâches maintenues humides. En béton coulé, les températures ambiantes élevées s’ajoutent à la chaleur d’hydratation ; l’ACI 305 (bétonnage par temps chaud) et les limites de température de cure accélérée ci-dessus deviennent plus importantes, et non moins.
Autres points pratiques pour ces marchés :
- Approvisionnement en granulats : le béton sec donne les meilleurs résultats avec des granulats concassés réguliers. Vérifiez la production des carrières locales et la stabilité de la granulométrie avant de choisir la méthode.
- Alimentation électrique : vibreurs, variateurs et hydraulique ont besoin d’une alimentation stable ; prévoyez un groupe électrogène ou une stabilisation là où le réseau est faible.
- Pièces d’usure et de rechange : roulements de vibreurs, palettes et surfaces d’usure des moules sont des consommables. Prévoyez une liste de pièces de rechange avec la commande d’équipement.
- Cahiers des charges : de nombreux appels d’offres publics renvoient à des normes ASTM, EN ou nationales. Confirmez la norme et le type de joint prescrits par le client avant de choisir la méthode et la conception des moules.
Comment VDA peut vous aider
VDA travaille avec un réseau de plus de 300 fabricants turcs et aide les acheteurs à définir la bonne configuration de production de dalots — béton sec, béton coulé ou les deux — selon leurs dimensions, leurs volumes et leur marché. Nous clarifions le périmètre technique, comparons les offres des fabricants et assurons la coordination jusqu’à la livraison. Envoyez votre gamme de dimensions et votre production cible via notre formulaire de demande de devis ou écrivez-nous sur WhatsApp au +90 543 797 58 57.
À lire aussi : Machines à tuyaux et dalots en béton · Moules pour préfabriqués · Tuyaux en béton et machines de fabrication
Sources
- ASTM International — ASTM C1577, Precast Reinforced Concrete Monolithic Box Sections for Culverts, Storm Drains, and Sewers Designed According to AASHTO LRFD (current edition 2025).
- CEN — EN 14844:2006+A2:2011, Precast concrete products — Box culverts.
- ASTM International — ASTM C990/C990M-25, Joints for Concrete Pipe, Manholes, and Precast Box Sections Using Preformed Flexible Joint Sealants.
- North Carolina DOT — Project Special Provision PSPD028, Optional Precast Reinforced Concrete Box Culvert (2024).
- Bureau of Indian Standards — Draft Indian Standard, Precast Concrete Box Culvert and U Drain Specification (2024).
- National Precast Concrete Association — « Top 10 Facts about Dry-Cast Concrete » (E. Carleton, P.E.).
- American Concrete Pipe Association — Precast Concrete Box Culverts presentation (manufacturing methods, Manning’s n, joints).
- Mountain States Concrete Pipe Association (ACPA region) — Precast Concrete Box Culvert and Three-Sided Structure Guide Specification (2017).
- Canadian Precast/Prestressed Concrete Institute — Curing of High Performance Precast Concrete.
- PCI Journal (Summer 2012) — Optimization of steam-curing regime for high-strength self-consolidating concrete.
- CPI – Concrete Plant International — « Vibration technology compared with wet cast production in static molds » (2023).
- US Patent 9,194,096 — System and method for constructing modular concrete ducts (form-strip and egg-laying production).
Questions fréquentes
Le béton sec des dalots est-il moins résistant que le béton coulé ?
Non. Le béton sec a un faible rapport eau/ciment et une forte densité, et peut atteindre tôt la résistance spécifiée. Les deux méthodes sont acceptées par les mêmes normes de produit lorsque les éléments réussissent les essais requis.
Pourquoi les dalots en béton sec ont-ils une légère dépouille ?
Le moule est retiré verticalement du béton frais ; une petite dépouille, généralement de 3 à 6 mm sur la longueur de la paroi, réduit le frottement et l’effet ventouse au démoulage.
Un seul moule peut-il produire plusieurs dimensions de dalots ?
Les moules modulaires s’adaptent avec des rallonges du noyau, de la contre-forme, de la palette et de la tête, mais chaque dimension nécessite son propre jeu de pièces. Définissez la gamme de dimensions avant de commander.
Quelle méthode privilégier pour les dalots d’assainissement et d’eaux usées ?
Le béton coulé est souvent utilisé en assainissement, car il donne une surface plus lisse et plus dense et facilite les ouvertures ; les éléments en béton sec sont aussi employés lorsque les spécifications le permettent.
Combien de temps un dalot en béton coulé reste-t-il dans le moule ?
Généralement jusqu’au jour ouvré suivant en cure classique. La cure accélérée réduit ce délai, dans les limites de température fixées par les recommandations professionnelles.